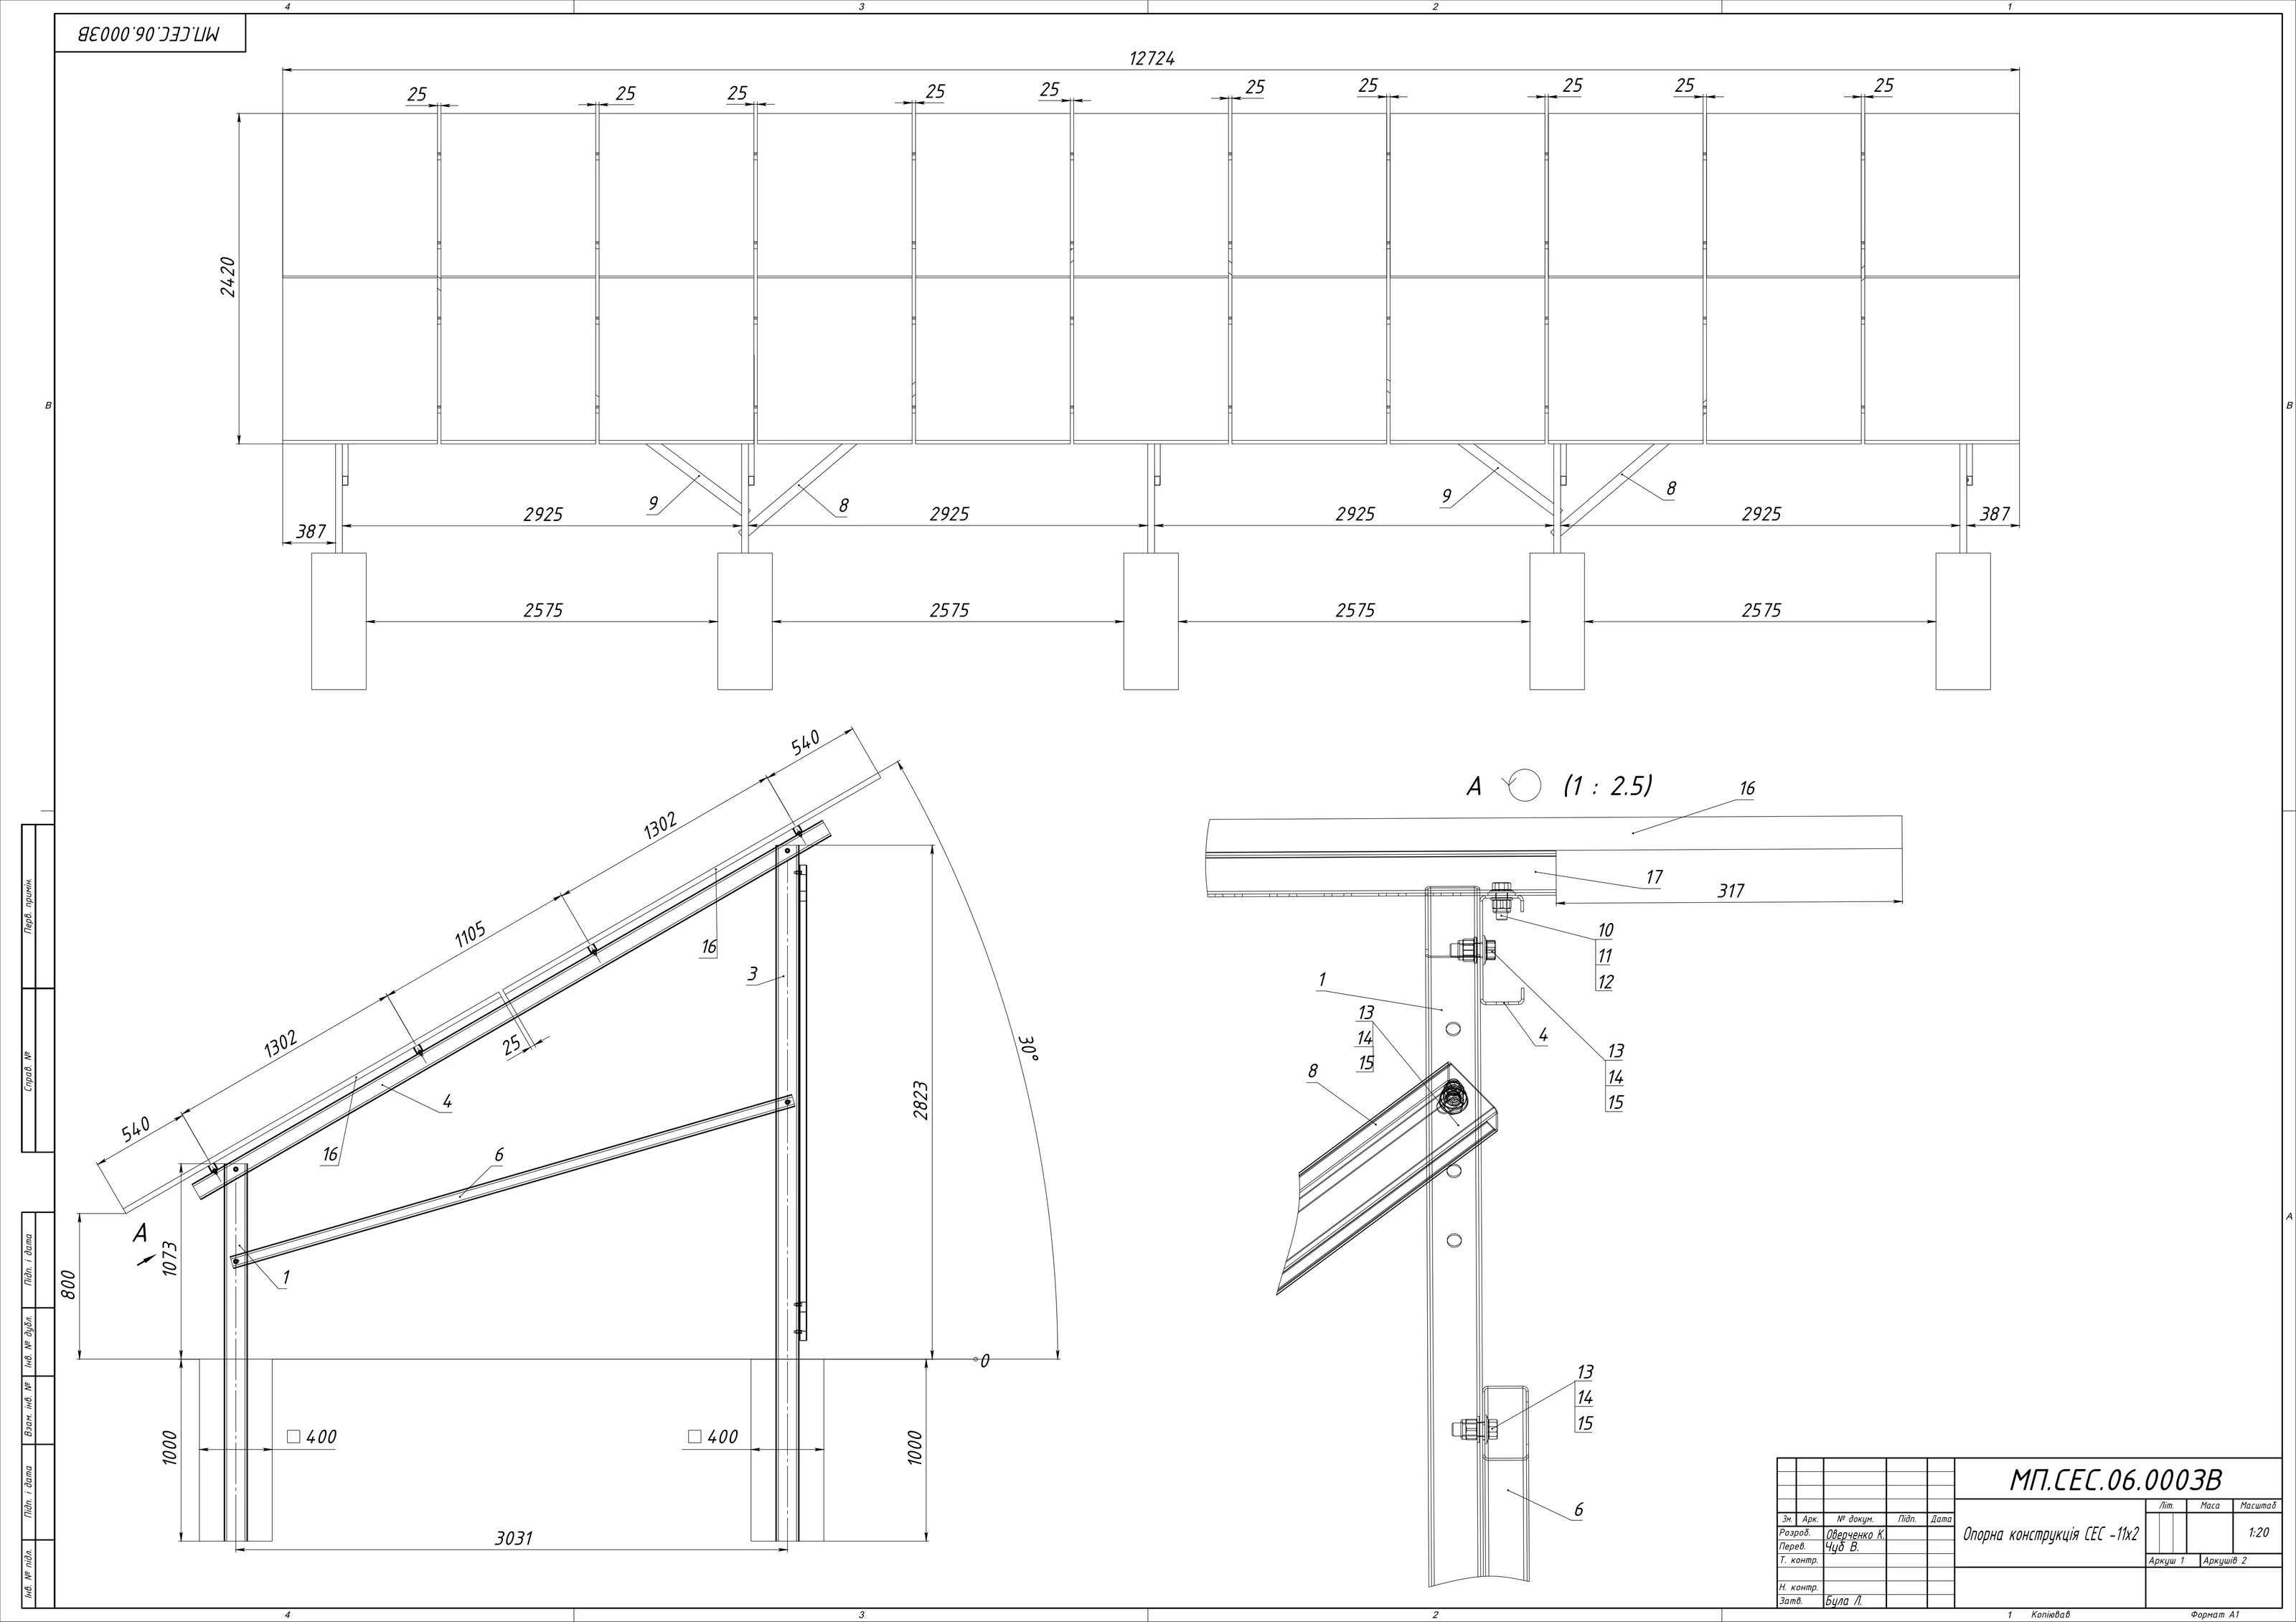
Кожен пункт нижче — реальна причина, з якої зварні конструкції доробляють на місці.
Доступ пальника. Зварювальнику потрібен кут і простір, щоб завести пальник до шва. Шов між двома близько поставленими профілями на кресленні є, а в реальності його неможливо якісно виконати.
Гаряче оцинкування. Замкнутий профіль, опущений у ванну з цинком при температурі близько 450 °C, має мати отвори для виходу повітря й зливу цинку. Без них — непрокрашені порожнини або розірваний профіль. Розмір і розташування отворів закладаю в модель за ISO 14713-2.
Зварювальні деформації. Довгий суцільний шов з одного боку веде раму. Симетричне розташування швів, переривчасті шви там, де суцільний не потрібен, і правильна послідовність зварювання — частина проєкту.
Сортамент і розкрій. Профіль продається хлистами по 6 або 12 м. Якщо довжини в конструкції підібрані без урахування цього, половина металу йде в обрізки.
Анкерне кріплення. Фундамент заливають із похибкою в кілька міліметрів, тому отвори в опорних плитах роблю з запасом під регулювання, а шайби — товстими. Інакше рама не сідає на анкери, і їх гнуть на місці.